 RICHARD
Obliavimo staklės: patarimai ir gudrybės iš dirbtuvės
Tas, kuris keletą metų dirbo prie obliavimo staklių, žino, kad instrukcijos teorija yra tik pusė istorijos. Tik dirbtuvėje, kai mediena ne visada tokia tiesi ar sausa, kaip norėtume, atsiranda tikrosios gudrybės. Čia surinkome praktinius patarimus iš operatorių ir dirbtuvių vadovų, kurie kasdien dirba su obliavimo staklėmis pjūklo ir medienos pramonėje.
Tinkamas tiekimo greitis suteikia švarų rezultatą
Viena dažniausių klaidų, kurias pastebime, yra per didelis tiekimo greitis, lyginant su peilių ašies sūkiais ir medienos kokybe. Rezultatas – banguotas raštas, skiedrėjimas šakų vietose ir nelygūs paviršiai. Geras principas – pradėti nuo žemesnio sūkių diapazono ir palaipsniui didinti, kol pastebėsite pirmuosius banguotumo požymius – tada sumažinti vienu lygiu. Drėgna mediena, kietos rūšys ir gilūs profiliai visada reikalauja mažesnio tiekimo greičio nei sausa, minkšta standartinė mediena.
Nepamirškite, kad tiekimo greitis taip pat veikia peilių tarnavimo laiką. Jei dirbate per greitai su atšipusiais peiliais, nereikalingai apkraunate variklį ir guolius.
Pasirinkite tinkamą peilių plieną ir žiedinius pjovimo įrankius
Plieno pasirinkimas yra ne mažiau svarbus nei pati staklė. Kietmetalis ilgiau išlieka aštrus, bet yra jautresnis smūgiams, o HSS plienas yra atsparesnis smūgiams, bet jį reikia dažniau galandinti. Todėl daugelyje dirbtuvių juos derina: kietmetalis – ilgoms standartinės medienos serijoms, HSS – medienai su daugiau šakų ir nešvarumų.
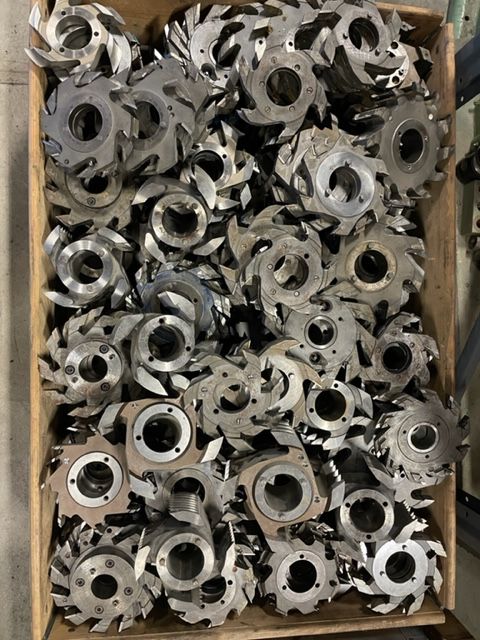
Jei planuojate pakeisti ar papildyti savo įrangą, verta apžvelgti obliavimo fresų, žiedinių pjovimo įrankių ir plieno asortimentą – tinkama pjovimo įrankio geometrija labai veikia paviršiaus kokybę ir energijos sąnaudas. Daugelis nepakankamai įvertina, kiek susidėvėjęs ar netinkamai pasirinktas žiedinis pjovimo įrankis gali padidinti elektros sąnaudas per metus.
Palaikykite obliavimo įvadą švarų ir tinkamai sureguliuotą
Dažnai pamirštamas aspektas – pats staklės įvadas. Nešvarus ar netinkamai sureguliuotas obliavimo įvadas sukelia tiekimo nuokrypį, kuris savo ruožtu lemia nevienodą obliavimą ir didesnę apkrovą ritiniams. Reguliariai tikrinkite, ar atraminės liniuotės ir tiekimo ritiniai įvade yra lygiagretūs su stalu.
Jei jūsų esamas įvadas yra susidėvėjęs arba nespėja su gamybos tempu, tiekimo/skaldymo įvado atnaujinimas gali būti gana nebrangus sprendimas, duodantis didelį efektą visai gamybos linijai – ypač jei dirbate keliomis pamainomis ir norite sumažinti pristabdymus dėl rankinio reguliavimo.
Dažnos pradedančiųjų klaidos, kurių reikia išvengti
- Praleidžiamas pašilimas. Leiskite staklei veikti tuščiąja eiga kelias minutes prieš gamybą, ypač žiemą. Šaltas hidraulinis alyvas ir sustingę guoliai pirmomis minutėmis sumažina tikslumą.
- Netinkamas atraminis spaudimas. Per didelis spaudimas į atraminę liniuotę sukuria trinties šilumą ir žymes medienoje, per mažas – nelygų kraštą.
- Nesiklausymas staklės. Neįprastas garsas beveik visada yra ankstyvas įspėjimas – jei jį ignoruosite, remontas vėliau bus brangesnis.
- Nepakankamai veikianti dulkių ištraukimo sistema. Prasta ištraukimo sistema sumažina operatoriaus matomumą ir padidina gaisro riziką dėl pjuvenų susikaupimo apie variklį ir guolius.
Kasdienė ir savaitinė patikra, kuri atsiperka
Paprastas sąrašas, kurį naudoja daugelis dirbtuvių:
Kasdien:
- Pašalinti pjuvenas nuo stalo ir atraminių liniuočių
- Patikrinti, ar dulkių ištraukimo sistema tinkamai veikia
- Greitai apžiūrėti peilių aštrumą
Savaitinė:
- Sutepti tiekimo ritinių guolių taškus pagal gamintojo grafiką
- Patikrinti lygiagretumą tarp įvado ir išvado
- Patikrinti dirželius ir grandines dėl dilimo
Tokia rutina retai užima daugiau nei 15–20 minučių per dieną, bet sutaupo valandas neplanuotų sustojimų kiekvieną mėnesį.
Galvokite apie medienos srautą, ne tik apie staklę
Daugelis sutelkia dėmesį tik į pačią obliavimo staklę, pamiršdami, kad srautas prieš ir po jos vienodai veikia rezultatą. Nevienodas medienos tiekimas, netinkamas sandėliavimas prieš obliavimą (kintanti drėgmė) ar prasta išleidimo sistema po staklės sukuria problemas, kurios neteisingai interpretuojamos kaip staklės gedimas. Pažvelkite į visą gamybos liniją, prieš daryti išvadą, kad problema yra obliavimo staklėje.
Protingai investuokite į naudotą obliavimo staklę
Mažoms ir vidutinėms lentpjūvėms naudotos obliavimo staklės dažnai yra ekonomiškiausias pasirinkimas, jei žinote, į ką atkreipti dėmesį. Modeliai, tokie kaip WACO HM225/3000, žinomi dėl patvarios konstrukcijos ir paprasto aptarnavimo, o Weinig U 17 dažnai vertinamas dėl lankstumo dirbant su mažomis serijomis ir skirtingais profiliais. Abu tipai reikalauja tos pačios pagrindinės priežiūros filosofijos: švarūs įvadai, tinkamas plienas ir tiekimo greitis, pritaikytas medžiagai.
Nepaisant gamintojo, galioja ta pati pagrindinė taisyklė iš dirbtuvės: obliavimo staklė, kuria tinkamai rūpinamasi kasdien, suteikia geresnę paviršiaus kokybę ir ilgesnį tarnavimo laiką nei staklė, kuri naudojama tik iki sugedimo.
FAQ
Kaip dažnai reikia keisti ar galandinti peilių plieną obliavimo staklėje? Tai priklauso nuo medžiagos ir darbo laiko, bet kaip gairę, kietmetalio peilius reikėtų tikrinti kas 40–60 darbo valandų, o HSS peilius – dažniau, kas 15–25 valandas intensyvios gamybos metu.
Kokia dažniausia banguoto rašto ant obliuotos medienos priežastis? Per didelis tiekimo greitis, lyginant su peilių ašies sūkiais, yra dažniausia priežastis, po to – neišbalansuoti ar atšipę peiliai ir netinkamai sureguliuotas obliavimo įvadas.
Ar verta atnaujinti obliavimo įvadą atskirai, vietoj visiškai naujos staklės pirkimo? Jei pagrindinė staklė yra geros būklės, įvado atnaujinimas dažnai yra ekonomiškai efektyvus sprendimas, kuris pagerina tiekimo tikslumą ir sumažina pristabdymus be didelių investicijų į visiškai naują staklę.