 RICHARD
Hyvelmaskin: tips & tricks från verkstadsgolvet
Den som jobbat ett antal år bakom en hyvelmaskin vet att teorin i manualen bara är halva historien. Det är i verkstaden, med virke som inte alltid är så rakt eller torrt som man önskar, att de riktiga knepen växer fram. Här har vi samlat praktiska tips från operatörer och verkstadschefer som dagligen jobbar med hyvelmaskiner i såg- och snickeriindustrin.
Rätt matarhastighet ger rent resultat
Ett av de vanligaste felen vi ser är att man kör för hög matarhastighet i förhållande till kutterns varvtal och virkets kvalitet. Resultatet blir vågmönster, flisning i kvistar och ojämna ytor. En bra tumregel är att börja i det lägre varvtalsintervallet och successivt öka tills du ser första tecken på vågbildning – backa sedan en nivå. Fuktigt virke, hårda trädslag och djupa spår kräver alltid lägre matning än torrt, mjukt standardvirke.
Glöm inte att matarhastigheten också påverkar livslängden på knivarna. Kör du för snabbt med slöa knivar sliter du onödigt hårt på både motor och lager.
Välj rätt kutterstål och rundkuttrar
Valet av stål är lika viktigt som själva maskinen. Hårdmetall håller längre men är känsligare för stötar, medan HSS-stål är mer slagtåligt men behöver skärpas oftare. På många verkstadsgolv blandar man därför: hårdmetall för långa serier av standardvirke, HSS för virke med mer kvist och orenheter.
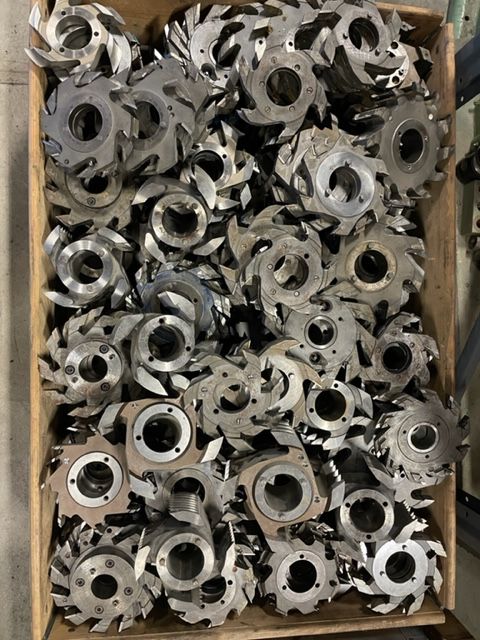
Om du ska byta eller komplettera din utrustning är det värt att se över sortimentet av hyvelfräsar, rundkuttrar och stål – rätt geometri på kuttern gör en enorm skillnad för ytfinish och energiförbrukning. Många underskattar hur mycket en sliten eller fel vald rundkutter drar upp elkostnaden över ett år.
Håll hyvelintaget rent och väl injusterat
Ett ofta förbisett moment är själva intaget till maskinen. Ett smutsigt eller feljusterat hyvelintag orsakar snedmatning, vilket i sin tur ger ojämn hyvling och ökad belastning på valsarna. Kontrollera regelbundet att anläggningslinjaler och matarvalsar i intaget är parallella med bordet.
Om ditt nuvarande intag är slitet eller inte hänger med i produktionstakten kan en uppgradering av hyvelintag/klyvintag vara en relativt billig åtgärd som ger stor effekt på hela linjens flöde – särskilt om du kör flera skift och vill minska stillestånd för manuell justering.
Vanliga nybörjarmisstag att undvika
- Att hoppa över uppvärmning. Kör maskinen på tomgång några minuter innan produktion, särskilt vintertid. Kallt hydraulolja och stela lager ger sämre precision de första minuterna.
- Fel anläggningstryck. För hårt tryck mot anläggningslinjalen skapar friktionsvärme och markeringar i virket, för löst ger ojämn kant.
- Att inte lyssna på maskinen. Ett ovanligt ljud är nästan alltid en tidig varning – ignorerar man det blir reparationen dyrare längre fram.
- Dammutsug som underpresterar. Dålig utsugning ger sämre siktbarhet för operatören och ökad brandrisk från spånansamling runt motor och lager.
Daglig och veckovis kontroll som lönar sig
En enkel checklista som många verkstäder använder:
Dagligen:
- Rensa spån från bord och anläggningslinjaler
- Kontrollera att dammutsuget drar ordentligt
- Snabbkolla knivarnas skärpa visuellt
Veckovis:
- Smörj matarvalsarnas lagerpunkter enligt tillverkarens schema
- Mät upp parallelliteten mellan intag och utmatning
- Kontrollera remmar och kedjor för slitage
Denna typ av rutin tar sällan mer än 15–20 minuter per dag men sparar timmar i oplanerade stopp varje månad.
Tänk på virkesflödet, inte bara maskinen
Många fokuserar enbart på själva hyvelmaskinen men glömmer att flödet före och efter påverkar resultatet lika mycket. Ojämn tillförsel av virke, fel lagring innan hyvling (fukthalt som varierar) eller dålig avlastning efter maskinen skapar problem som felaktigt tolkas som maskinfel. Se helheten i produktionslinjen innan du drar slutsatsen att det är hyveln som strular.
Investera smart i begagnad hyvelmaskin
För mindre och medelstora sågverk är begagnade hyvelmaskiner ofta det mest kostnadseffektiva valet, förutsatt att man vet vad man ska titta efter. Modeller som WACO HM225/3000 är kända för robust konstruktion och enkel service, medan en Weinig U 17 ofta uppskattas för sin flexibilitet i mindre serier och varierande profiler. Båda typerna kräver samma grundläggande underhållsfilosofi: rena intag, rätt stål och en matarhastighet anpassad till materialet.
Oavsett fabrikat gäller samma grundregel från verkstadsgolvet: en hyvelmaskin som sköts rätt varje dag ger både bättre ytfinish och längre livslängd än en maskin som bara körs tills den går sönder.
FAQ
Hur ofta bör man byta eller skärpa kutterstål i en hyvelmaskin? Det beror på materialet och körtid, men som riktlinje bör hårdmetallstål inspekteras var 40–60 drifttimmar och HSS-stål ofta tätare, var 15–25 timmar vid intensiv produktion.
Vad är den vanligaste orsaken till vågmönster på hyvlat virke? För hög matarhastighet i förhållande till kutterns varvtal är den vanligaste orsaken, följt av obalanserade eller slöa knivar och dåligt injusterat hyvelintag.
Lönar det sig att uppgradera hyvelintaget separat istället för att köpa en helt ny maskin? Om grundmaskinen är i gott skick är en uppgradering av intaget ofta en kostnadseffektiv lösning som förbättrar matningsprecision och minskar stillestånd utan den stora investeringen i en helt ny hyvel.